Strângeți o cuvertură matlasată între ambele mâini. Dacă suprafața se simte alunecoasă și vata revine lent și plat, umplutura a fost aleasă în funcție de preț, mai degrabă decât de performanța tactilă. Majoritatea umpluturilor din poliester pierd un test de mână oarbă împotriva pufului din trei motive previzibile...
READ MORE-
 Bun venit la Tehnologia Huaxing
-
 Email us: [email protected]


Știri din industrie
Acasă / Știri / Știri din industrie / Fibră tactilă asemănătoare pufului: specificații, amestecuri și ghid de aprovizionare pentru umpluturi din poliester

Fibră tactilă asemănătoare pufului: specificații, amestecuri și ghid de aprovizionare pentru umpluturi din poliester
Actualizare:25 Sep
Strângeți o cuvertură matlasată între ambele mâini. Dacă suprafața se simte alunecoasă și vata revine lent și plat, umplutura a fost aleasă în funcție de preț, mai degrabă decât de performanța tactilă. Majoritatea umpluturilor din poliester pierd un test de mână oarbă împotriva pufului din trei motive previzibile: fibrele sunt prea groase pentru a se îndoi ușor, structura goală se prăbușește sub compresie sau nimic nu ține vata împreună după prima spălare.
Răspunsul scurt: fibra tactilă asemănătoare pufului este o construcție, nu o acoperire. Acesta provine dintr-un strat de suprafață cu denier fin, un miez conjugat gol în formă de spirală și un liant cu topire scăzută care fuzionează vata la punctele de încrucișare a fibrelor. Specificați-le pe toate trei și o umplutură 100% poliester poate trece un test de strângere manuală de vânzare cu amănuntul și poate menține loft-ul prin spălare repetă.
Mai jos: ce contribuie fiecare rol de fibră, numerele din spatele cuvintelor precum moale și pufos și verificările de aprovizionare care împiedică o probă bună să devină o comandă în vrac dezamăgitoare.
Ce înseamnă în termeni fizici fibre tactile asemănătoare pufului
Down se simte așa din cauza geometriei, nu a chimiei. Un grup de puf este de aproximativ 90% aer în volum, filamentele sale măsoară câțiva microni și își recapătă cea mai mare parte a grosimii în câteva secunde după comprimare. Poliesterul poate copia toate cele trei comportamente, dar numai atunci când fiecare este proiectat separat. Cuvinte precum moale sau pufoase nu pot fi scrise într-o comandă de achiziție, așa că primul pas este traducerea simțirii mâinii în ținte măsurabile.
| Atribut tactil | Factor fibra dominant | Țintă de lucru |
|---|---|---|
| Atingerea inițială moale | Denier cu o singură fibră în stratul de suprafață | 0,9–1,5 D microfibră |
| Mansarda si vrac | Raport gol plus sertizare spirală | 25–35% gol, 8–12 crepse la 25 mm |
| Recuperarea compresiei | Puncte de legătură și memorie de sertizare | Recuperare de cel puțin 90% grosime în 60 de secunde |
| Durabilitate la spălare | Calitatea lipirii mai degrabă decât finisajul | Cel puțin 90% reținere a suprafeței după 5 cicluri de spălare |
| Suprafață uscată, nealunecoasă | Nivel de finisare cu silicon | 0,2–0,5% din greutatea fibrelor |
Aceste numere interacționează mai degrabă decât se adună. Creșterea cotei de microfibră îmbunătățește moliciunea, dar crește densitatea de împachetare, ceea ce trage în jos, cu excepția cazului în care fibra conjugată goală rămâne cea mai mare parte a amestecului. Un raport gol mai mare adaugă volum, dar subțiază peretele de fibre, astfel încât gradele goale 3D gestionează compresia mai bine decât gradele 15D la același conținut de gol. Siliconul mai greu face ca vasul să se simtă mai mătăsos imediat, în timp ce scade puterea de aderență de care depinde durabilitatea spălării.
Cele trei roluri ale fibrelor din spatele unei mâini ca în jos
Aproape fiecare umplutură de puf împarte lucrarea în trei: o fibră furnizează volumul de aer, una controlează ceea ce atinge mâna clientului, oprește structura să nu se prăbușească.
Fibră conjugată goală siliconată: motorul Loft
Fibra conjugată tubulară ondulată în spirală asigură volumul. Structura bicomponentă una lângă alta se ondulează permanent, astfel încât fibrele suprapuse se împing unele împotriva celeilalte în loc să stea plat, iar golul central adaugă spațiu de aer fără greutate. Un finisaj siliconic reduce apoi frecarea suprafeței, astfel încât fibrele să alunece în timpul cardării și să se răstoarnă după comprimare.
În lucrările de umplere, gradele conjugate goale siliconate 3D oferă cea mai clară recuperare, gradele 7D echilibrează recuperarea cu costul, iar clasele 15D formează rapid volumul pentru pilote mai grele și perne de saltea. Eșecul obișnuit este suprafinisarea: bataia se simte minunat în camera de probă, dar suprafața alunecoasă oprește liantul cu topitură scăzută să se prindă, iar consola se platește după două spălări.
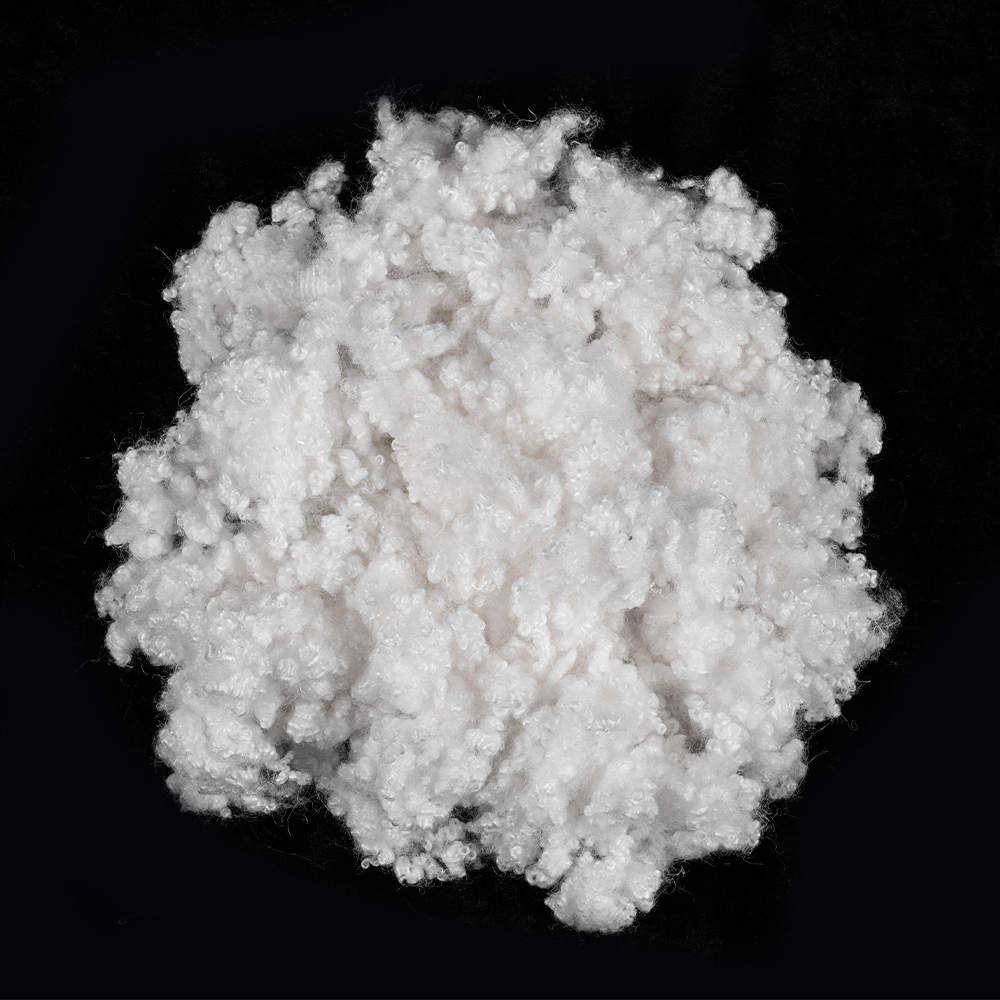 Fibră discontinuă de poliester 7D HCS Fibra discontinuă de poliester 7D HCS este un material de umplutură utilizat în mod obișnuit în sistemul de fibre de poliester. În comparație cu fibra discontinuă de poliester 3D HCS, grosimea fibrei este de modul... Vizualizare produs →
Microfibră: suprafața pe care o atinge clientul
Microfibră la 1,2 D pune mult mai multe filamente în fiecare gram, iar filamentele mai subțiri se îndoaie cu mai puțină forță, ceea ce o mână citește ca moliciune. Folosit ca strat de suprafață sau amestecat în proporție de 20-30%, îndepărtează senzația ușor slăbită pe care fibrele goale grosiere o lasă pe cochilii matlasate și pe fețele de pernă.
Limita este ambalarea. O bată realizată în întregime din fibră 1,2 D se simte luxoasă la 2 cm grosime și densă la 6 cm, deoarece aceeași greutate a fibrei mai fine ocupă mai puțin volum. Păstrați microfibrele în straturile exterioare sau într-o proporție modestă de amestec și lăsați fibrele conjugate goale să poarte volumul.
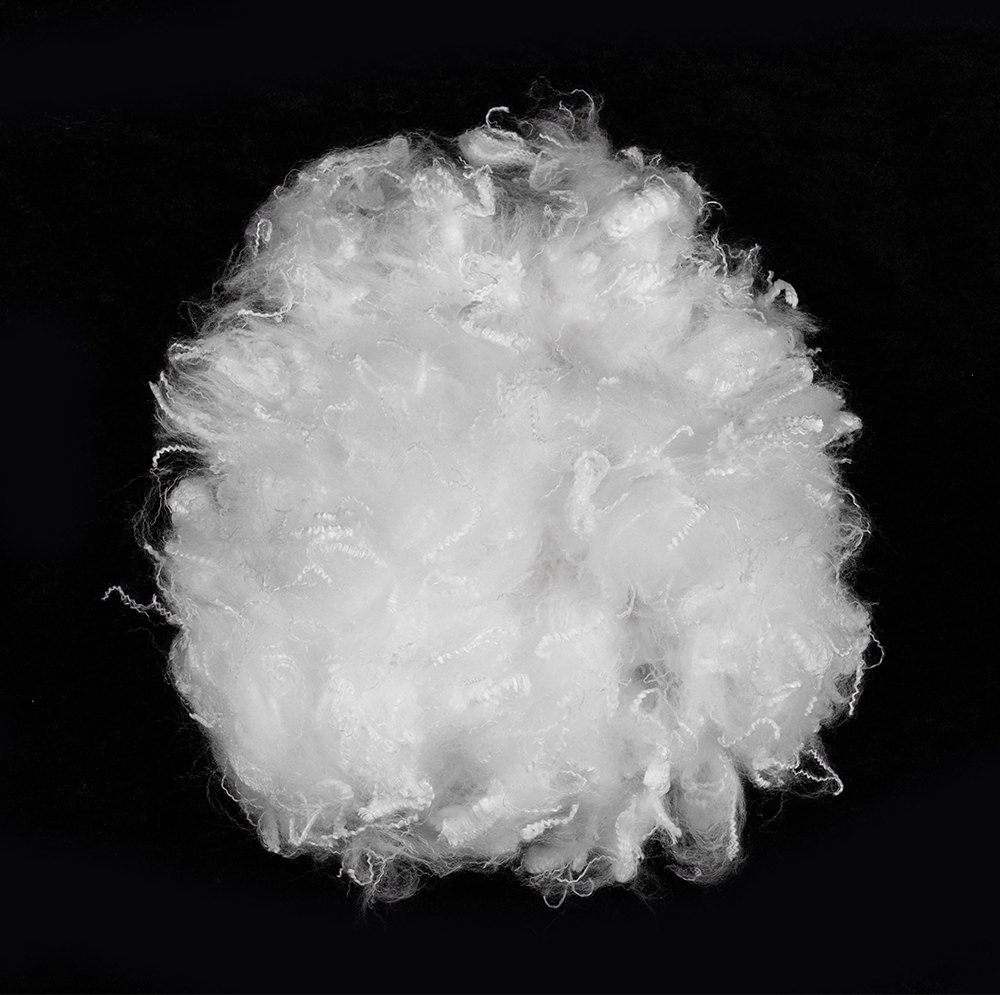 Fibră discontinuă de poliester 1.2D*32MM Fibra discontinuă de poliester de 1.2D*32MM păstrează caracteristicile moi și netede ale microfibrei 1.2D, oferind o senzație semnificativă de puf. Între timp, fibră de 32 mm... Vizualizare produs →
Fibre cu topire scăzută: memoria structurală
Fibra discontinuă de poliester cu topire scăzută are o teacă care se înmoaie la 110–130 °C, în timp ce miezul rămâne solid. Treceți vata cardată printr-un cuptor de lipire și mantaua sudează punctele de încrucișare într-o bandă tridimensională. Aceste suduri înlocuiesc spray-urile de rășină și cusăturile și sunt principalul motiv pentru care o vată lipită păstrează la suprafață după spălare, în loc să migreze în colțurile plapumei.
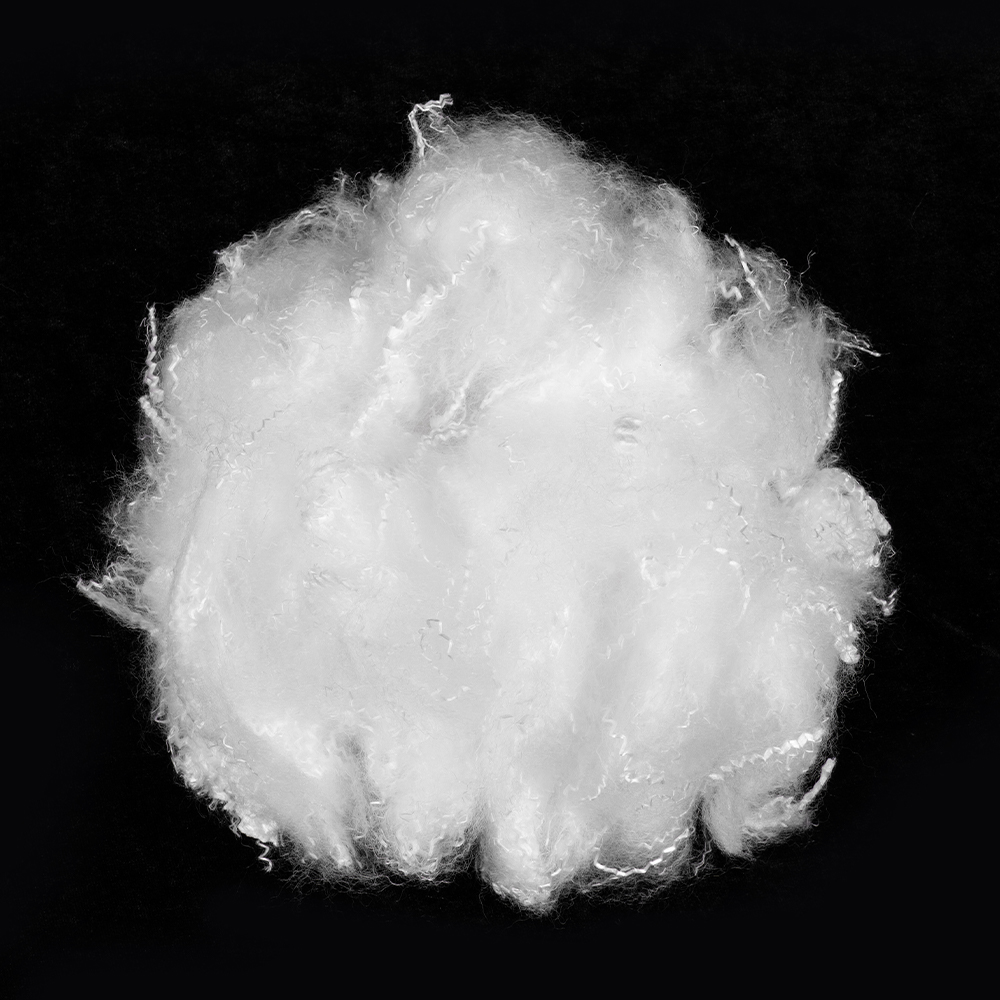 Fibră discontinuă de poliester 4D*51MM H Fibra discontinuă de poliester 4D*51MM H, menținând în același timp grosimea moderată a specificației 4D, are caracteristici optimizate de reacție de legare termică, rezultând... Vizualizare produs →
Un amestec care funcționează
Pentru așternuturile lavabile, un punct de plecare de aproximativ 58% fibre conjugate goale siliconate, 27% microfibră și 15% fibre cu topire scăzută acoperă suprafața, atingerea și durabilitatea într-o singură trecere. Schimbați orice cotă cu mai mult de zece puncte și una dintre cele trei proprietăți are de obicei de suferit.
Amestec tipic prin rol de fibre într-o umplutură lavabilă ca puf
- 58% conjugat siliconat gol (loft)
- 27% microfibră (simț la suprafață)
- 15% fibre cu topire scăzută (legare)
Cote orientative pentru un vat lavabil de 250–350 g/m2; reglați cu greutatea batei și țesătura de coajă.
Matricea specificațiilor: denier, lungime de tăiere și cotă de amestec
Odată ce rolurile sunt clare, comanda de achiziție are nevoie de numere. Denierul stabilește moliciunea și volumul, lungimea tăieturii stabilește modul în care se comportă fibra la cardare sau la formarea prin aplicarea aerului și amestecul stabilește care proprietate domină materialul finit.
| Rolul fibrei | Denier tipic | Lungimea tăiată | Cota de amestec | Funcția primară |
|---|---|---|---|---|
| Conjugat siliconat gol (HCS) | 3D, 7D, 15D | 51 sau 64 mm | 45–65% | Loft, recuperare, mână sleck |
| Conjugat gol fără silicon (HC) | 3D, 7D, 15D | 64 mm | 30–60% | Loft unde urmează lipirea termică |
| Microfibră | 1.2D | 25 sau 32 mm | 15–30% | Atingere moale, suprafață fină |
| Fibră cu topire scăzută | 2D, 4D | 51 sau 64 mm | 10–20% | Puncte de legătură, durabilitate la spălare |
Lungimea tăieturii merită mai multă atenție decât primește de obicei. Pentru batele cardate și încrucișate, capsa de 51–64 mm se deschide curat și formează o bandă uniformă; sub aproximativ 38 mm, fibrele scurte creează muscă, greutate neuniformă și praf în plantă. Liniile de umplere așezate cu aer gestionează mai bine fibrele mai scurte, motiv pentru care există tipuri de microfibre de 25 mm și 32 mm. Dacă o linie rulează ambele procese, standardizarea pe tăieturi de 51 mm și 64 mm reduce timpul de schimbare și complexitatea stocului.
Siliconat sau fără silicon: alegerea care decide durabilitatea spălării
Finisajul cu silicon nu este un decor. Controlează statica în timpul cardării, reduce frecarea dintre fibră și fibră și produce atingerea uscată și alunecoasă cu care clienții o asociază. Fibra conjugată goală fără silicon este mai aspră în card și se simte puțin mai fermă în mână, dar se leagă mai fiabil atunci când vata este topită termic sau laminată cu flacără pe o țesătură de înveliș.
Regula practică: dacă umplutura se bazează pe lipire cu topitură scăzută sau laminare cu adeziv, mențineți nivelurile de silicon modeste și verificați rezistența aderării după condiționare. Dacă umplutura este un material liber, nelegat în interiorul unei cochilii cusute, un finisaj complet din silicon nu dăunează și îmbunătățește senzația inițială a mâinii. O cale de mijloc câștigă adesea - un miez conjugat gol siliconat cu un strat de suprafață ușor finisat.
Reținere la mansardă după 5 cicluri de spălare acasă
Valori indicative de probă; retenția reală depinde de raportul de amestec, fereastra de lipire și materialul de înveliș.
Testarea spălării este singura modalitate sinceră de a compara. Cinci cicluri la 40 °C, urmate de uscare cu rufe la căldură scăzută, separă un material care își păstrează grosimea de unul care se prăbușește într-un tampon subțire. Notele noastre despre alegerea fibrelor conjugate goale pentru materiale de umplutură treceți prin aceeași evaluare din partea de cumpărare.
Fereastra de procesare și verificări de calitate înainte de o comandă în bloc
Cele mai multe plângeri asemănătoare pufului provin din etapa de lipire, nu din fibră. Câteva setări decid dacă bata își păstrează structura:
- Temperatura cuptorului de lipire: 15–25 °C peste începutul de topire măsurat al învelișului cu topire scăzută, de obicei 125–145 °C. Prea jos și sudurile nu se formează niciodată; prea sus și vata se întărește în pâslă.
- Timp de păstrare: 60–90 de secunde pentru un batut de 20–40 mm. Baturile mai groase au nevoie de o durată mai lungă sau de încălzire pe două fețe.
- Umiditate de cardare: mențineți planta la 55–65% umiditate relativă. Aerul uscat transformă fibra finisată cu silicon într-o încurcătură statică care formează ture și pete subțiri.
- Controlul greutății batului: urmăriți un coeficient de variație de aproximativ ±3% pe lățime. Variația de greutate apare ca puncte reci într-o cuvertură cu mult înainte de a apărea într-un raport de laborator.
- Test de migrare: înfășurați vata finită în materialul de coajă reală, executați cinci cicluri de spălare și verificați dacă fibra a pătruns prin țesătură.
- Timp de recuperare: măsurați recuperarea grosimii la 60 de secunde și din nou la 24 de ore. O bataie care atinge 85% într-un minut și 95% peste noapte este în mod normal acceptabilă.
Efectuați aceste verificări pe eșantionul care v-a convins, pe propria linie, înainte de a accepta condițiile în bloc. Eșantionul de mână al unui furnizor și bataia de producție sunt rareori același obiect.
Riscurile de aprovizionare și întrebările care merită adresate
Fibra de umplutură din poliester este vândută conform specificațiilor care sunt ușor de declarat și mai greu de verificat. Patru verificări prind cea mai mare parte a decalajului dintre o cotație și un balot livrat:
- Toleranță denier: obțineți în scris intervalul acceptat, de obicei ±5% până la ±8%. O fibră 7D livrată la 8D se simte considerabil mai aspră și creează mai puțin loft pe kilogram.
- Raport gol: solicitați metoda de verificare a secțiunii transversale, nu doar o cifră. O lamă de microscop arată dacă un gol de 30% este un miez gol real sau o gaură mică într-un perete gros.
- Conținut de silicon: testarea de extracție rezolvă revendicările de finisare. Cardurile de fibră suprafinisate frumos și se leagă prost, ceea ce este exact eșecul care apare după prima spălare.
- Umiditate și fibre scurte: umiditatea de peste 1% provoacă aglomerarea în timpul depozitării, iar conținutul de fibre scurte peste câteva procente creează praf și baturi inegale.
De asemenea, confirmați compresia balotului și ambalarea. Fibra comprimată greu de luni de zile se recuperează lent, iar primii metri dintr-un balot se pot comporta diferit față de mijloc. Eșantionați peste balot, nu doar de la suprafață.
Întrebări frecvente
Fibra tactilă asemănătoare pufului este aceeași cu alternativa pufului?
Nu tocmai. Alternativa de puf descrie o poziție pe piață și adesea o umplutură solidă din poliester la preț redus. Fibra tactilă asemănătoare pufului descrie o specificație: fibre de suprafață cu denier fine, miezuri conjugate goale ondulate în spirală și o structură legată aleasă astfel încât materialul să se recupereze după comprimare. Două produse vândute sub aceeași expresie pot diferi cu zece puncte procentuale în ceea ce privește reținerea în pod după spălare.
Care denier oferă cea mai moale atingere?
Pentru stratul de suprafață, microfibră 1,2 D este minimul practic pentru producția de volum; Există denieri mai fine, dar cardul este slab la viteză mare. Pentru miez, fibrele conjugate goale 3D și 7D se simt mai moi decât 15D la greutate egală a batului. Dacă o cuvertură se simte sârmă, cea mai rapidă soluție este de obicei înlocuirea unei părți a miezului grosier cu microfibră, mai degrabă decât schimbarea fiecărei fibre.
Finisajul cu silicon se spală?
Parțial, și asta este de așteptat. Cea mai mare parte a finisajului supraviețuiește primelor cicluri, dar frecarea suprafeței crește, motiv pentru care o bată pur dependentă de silicon se simte mai plată după un an de utilizare. Structurile lipite își păstrează forma indiferent de pierderea finisajului, deoarece sudurile cu topire scăzută suportă sarcina.
Poate fi amestecat poliesterul ca puf cu puf real?
Se face, de obicei, la 20–40% poliester, pentru a controla costurile și pentru a îmbunătăți recuperarea în climatele umede. Două precauții: poliesterul trebuie să fie suficient de fin pentru a nu pătrunde prin carcasele rezistente în jos, iar amestecarea modifică calculul puterii de umplere, astfel încât valoarea etichetei trebuie să fie retestă mai degrabă decât mediată.
Fibra tactilă asemănătoare pufului recompensează deciziile luate devreme: alegeți denierul pentru catifelare, raportul de goluri și sertizarea pentru loft, lungimea tăieturii pentru linia dvs. de formare și fereastra de lipire pentru durabilitatea spălării. Faceți corect cele patru și fibra devine aproape invizibilă în produsul finit, ceea ce este exact ceea ce ar trebui să simtă un client. Găsiți unul greșit și consola se anunță ca poliester în momentul în care este strânsă.
Tehnologia Ningbo Huaxing rulează linii de fibre discontinue din poliester care acoperă tipuri de conjugate goale siliconate și fără silicon, fibre cu topire scăzută și microfibră 1,2 D, susținute de o platformă de poliester cu o capacitate anuală de POY de 160.000 de tone. Dacă construiți o specificație de umplere de la zero, începeți cu răspunsurile la comun întrebări de selecție a fibrelor , sau trimiteți-ne greutatea țintă a batului și standardul de spălare și vă vom sugera un amestec de început.
Ningbo Huaxing Technology Co., Ltd.
-

Fibră discontinuă de poliester 3D HCS
-

Fibră discontinuă de poliester 7D HCS
-

Fibră discontinuă de poliester 15D HCS
-

Fibră discontinuă de poliester 3D*64MM
-

Fibră discontinuă de poliester 7D*64MM
-

Fibră discontinuă de poliester HC 15D*64MM
Știri
-
-
Când echipa de interior a unui producător auto global se adună pentru a aproba materialele pentru o platformă de model nou, conversația se deschide rar cu cuvântul „poliester”. Începe cu ținte de abraziune, limitele de miros din cabină și costul pe metru pătrat. Cu toate acestea, până când aceste cerințe sunt tra...
READ MORE -
Un producător de lenjerie de pat a comandat odată 15 tone de fibre de umplere a pilotelor pentru o nouă linie de pilote lavabile. Specificația prevedea fibre de poliester conjugate goale tratate cu silicon 7D, dar transportul a sosit cu un amestec de stoc solid 3D și nesiliconizat. În decurs de trei cicluri de sp...
READ MORE
-
Legături rapide
Acasă Despre noi Produse Întrebări frecvente Știri Contactați-ne -
Link-uri de produse
Fibră discontinuă de poliester Fire pre-orientate/POY Chip de poliester/Chip PET -
Despre noi
Despre noi Fabrica Onoare Întrebări frecvente -
Luați legătura
E-mail:
[email protected]Phone:
+86-130 8198 6637Tel:
+86-0574-63732888Adresa:
Satul Haidianrong, orașul Longshan, orașul Cixi, Ningbo, provincia Zhejiang, China.
Drepturi de autor © Ningbo Huaxing Technology Co., Ltd. Toate drepturile rezervate.
Producător din China de fibre de poliester
Fabrica POY de filare directă
